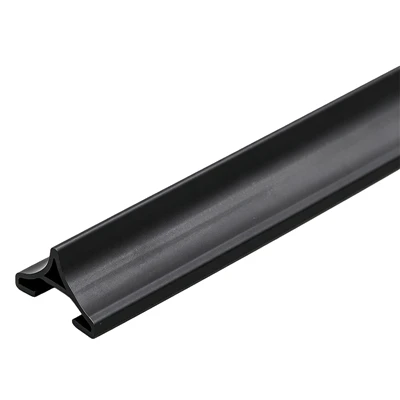
Extrudierte Profile sind weit verbreitete Kunststoffprodukte, die durch kontinuierliche Extrusion hergestellt werden. Im Vergleich zu herkömmlichen Spritzgussteilen zeichnen sich Strangpressprofile durch durchgängige Längen, flexible Querschnittsgestaltungen und eine effiziente Fertigung aus. Sie werden häufig in der Bau-, Automobil-, Möbel-, Elektronik- und Industrieausrüstung eingesetzt. Um konsistente Abmessungen und Leistung aufrechtzuerhalten, ist eine sorgfältige Kontrolle der Materialvorbereitung, der Temperatur, des Drucks, der Kühlung und des Abtransports während des gesamten Herstellungsprozesses erforderlich.
Die Rohstoffaufbereitung ist die Grundlage der Profilextrusion. Hersteller wählen je nach Anwendungszweck geeignete thermoplastische Werkstoffe aus und bereiten entsprechend der gewünschten Produkteigenschaften die benötigten Additive vor. Einige feuchtigkeitsempfindliche Materialien müssen möglicherweise vor der Verarbeitung getrocknet werden, um die Auswirkungen von Feuchtigkeit auf die Extrusionsstabilität und Oberflächenqualität zu minimieren.
Die vorbereiteten Materialien durchlaufen dann die Chargen- und Mischphase. Verschiedene Inhaltsstoffe werden nach einer kontrollierten Rezeptur kombiniert, um eine einheitliche Materialzusammensetzung zu erreichen. Je nach Produktanforderung können auch Farbstoffe, Stabilisatoren und andere funktionelle Additive eingearbeitet werden. Eine konsequente Materialvorbereitung trägt dazu bei, stabile Verarbeitungsbedingungen während der Extrusion aufrechtzuerhalten.
Die Extrusion ist der Kernschritt des Herstellungsprozesses. Das gemischte Material gelangt in den Extruder, wo es erhitzt und plastifiziert wird, bevor es von der Schnecke vorwärts gefördert wird. Das geschmolzene Material wird durch eine speziell entwickelte Extrusionsdüse gepresst, die die grundlegende Querschnittsgeometrie des fertigen Profils bestimmt. Werkzeugdesign und Präzision sind daher von entscheidender Bedeutung bei der Herstellung von Profilen mit spezifischen Abmessungen oder komplexen Formen.
Nach dem Verlassen der Form wird das neu geformte Profil abgekühlt und kalibriert. Zur Reduzierung der Materialtemperatur und Stabilisierung der Form können Wasserkühlung, Luftkühlung oder andere geeignete Methoden eingesetzt werden. Eine ordnungsgemäße Kontrolle der Kühlbedingungen ist wichtig, da eine ungleichmäßige oder unzureichende Kühlung zu Verformungen oder Maßabweichungen führen kann.
Das stabilisierte Profil durchläuft dann die Abzugs- und Schneidphase. Ein kontrolliertes Abzugssystem zieht das Profil mit konstanter Geschwindigkeit nach vorne und trägt so dazu bei, gleichmäßige Abmessungen entlang seiner Länge beizubehalten. Abhängig von den Kunden- und Produktanforderungen können Endlosprofile auf bestimmte Längen zugeschnitten und mit zusätzlichen Arbeitsgängen wie Bohren, Stanzen oder Oberflächenveredelung versehen werden.
Die Qualitätsprüfung ist ein wesentlicher Bestandteil des Produktionsprozesses. Die Prüfung kann Aussehen, Länge, Dicke, Breite, Querschnittsabmessungen und relevante Materialeigenschaften umfassen. Die prozessbegleitende Überwachung und die Probenahme fertiger{4}Produkte können dabei helfen, Dimensionsänderungen oder Oberflächenfehler zu erkennen und zeitnahe Prozessanpassungen zu unterstützen.
Insgesamt handelt es sich bei der Herstellung extrudierter Profile um einen integrierten Prozess, der Materialformulierung, Plastifizierung, Formgebung, Kühlung, Kalibrierung und Qualitätskontrolle umfasst. Durch die Aufrechterhaltung stabiler Verarbeitungsbedingungen in jeder Phase können Hersteller die Maßhaltigkeit und Produktzuverlässigkeit verbessern und gleichzeitig Kunststoffprofile herstellen, die für ein breites Anwendungsspektrum geeignet sind.